


Tratamentul termic este esențial pentru a îmbunătăți proprietățile mecanice și performanța pinioanelor industriale. Metode precum recoacerea, normalizarea, călirea și revenirea, cementarea, nitrurarea și călirea prin inducție oferă avantaje specifice pentru diferite aplicații. Controlul și testarea calității sunt esențiale pentru a menține standarde înalte și pentru a asigura fiabilitatea și durata de viață a pinioanelor industriale în aplicațiile lor respective.
Metoda de tratament termic pentru pinion industrial
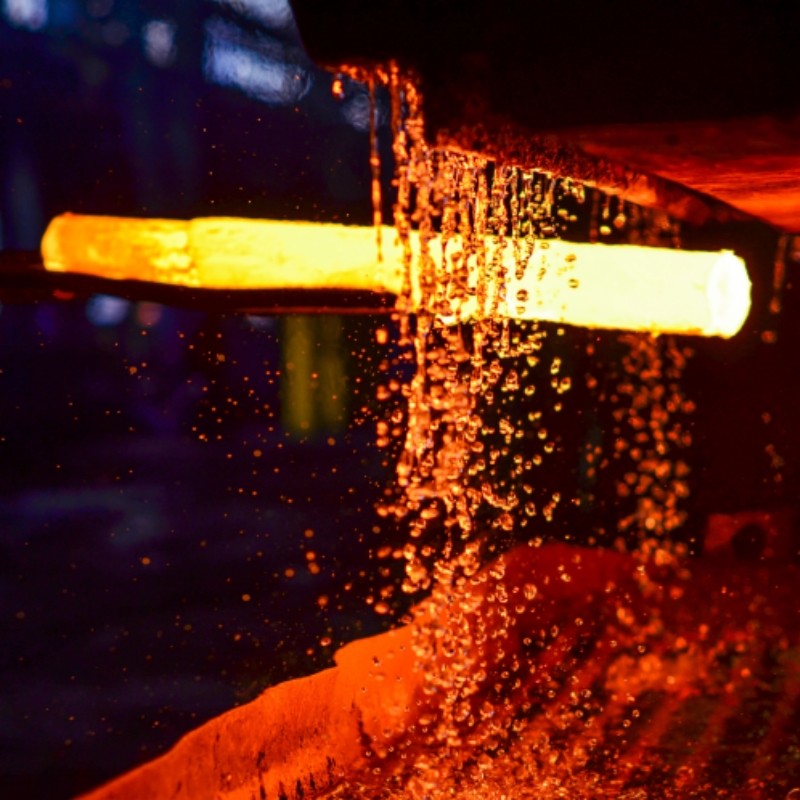
Recoacerea
Proces:
Recoacerea implică încălzirea pinionului la o temperatură specificată și apoi răcirea lent într-un cuptor. Intervalul de temperatură tipic pentru pinioane de recoacere este între 700 și 800 de grade.
Scop:
Acest proces reduce duritatea, făcând materialul mai ușor de prelucrat. De asemenea, ameliorează tensiunile interne și îmbunătățește ductilitatea.
Aplicatii:
Recoacerea este adesea efectuată pe oțeluri carbon și aliate înainte de prelucrarea brută a semifabricatelor de pinion
Normalizarea
Proces:
Pinionul este încălzit la 730 de grade -930 grade și apoi este răcit cu aer. Această răcire rapidă ajută la rafinarea structurii granulare a materialului.
Scop:
Normalizarea îmbunătățește proprietățile mecanice, cum ar fi rezistența și tenacitatea, și ameliorează tensiunile interne din procesele de fabricație anterioare.
Aplicatii:
Este utilizat pentru oțeluri cu carbon mediu și oțeluri aliate pentru a le îmbunătăți performanța în diverse aplicații mecanice
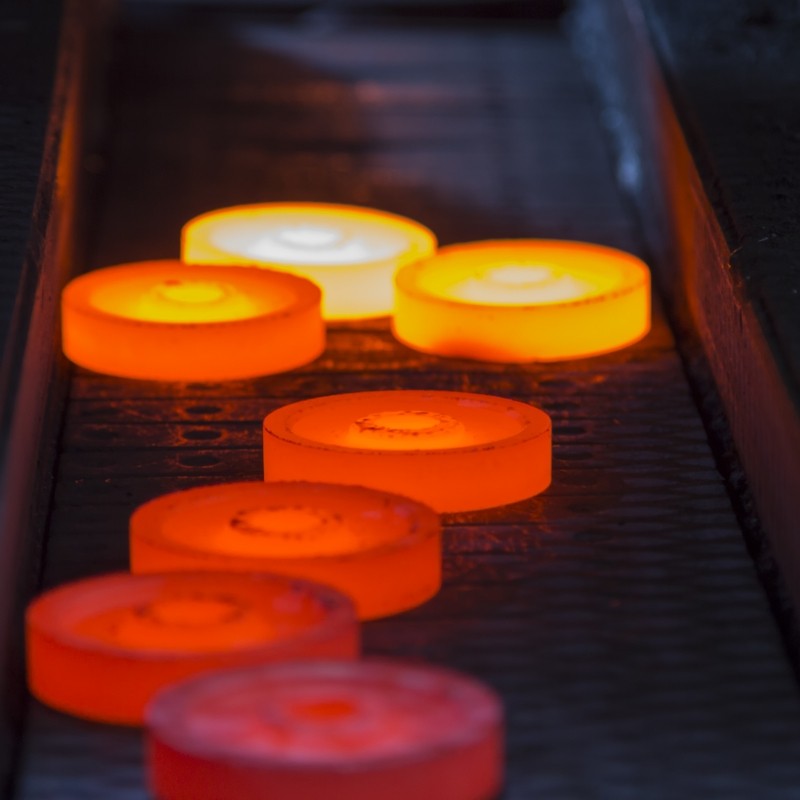
Călire și călire
Proces:
Călirea implică încălzirea pinionului la o temperatură ridicată, urmată de răcirea rapidă în apă sau ulei. Călirea este un proces ulterior în care pinionul stins este reîncălzit la o temperatură mai scăzută (500 grade -650 grade ) și apoi răcit din nou.
Scop:
Călirea crește duritatea și rezistența, în timp ce călirea reglează fragilitatea, îmbunătățind duritatea și ductilitatea.
Aplicatii:
Această metodă este potrivită pentru oțelurile cu conținut scăzut de carbon pentru a obține un echilibru de duritate, rezistență și tenacitate necesar pentru aplicații solicitante
Carburarea
Proces:
Carburarea implică încălzirea pinionului într-un mediu bogat în carbon la temperaturi cuprinse între 850 și 950 de grade, urmată de călire și revenire.
Scop:
Această metodă crește duritatea suprafeței, menținând în același timp un miez dur și ductil, sporind rezistența la uzură și longevitatea.
Aplicatii:
Ideal pentru aplicații cu solicitări ridicate în care pinioanele necesită duritate mare a suprafeței pentru o rezistență mai bună la uzură.
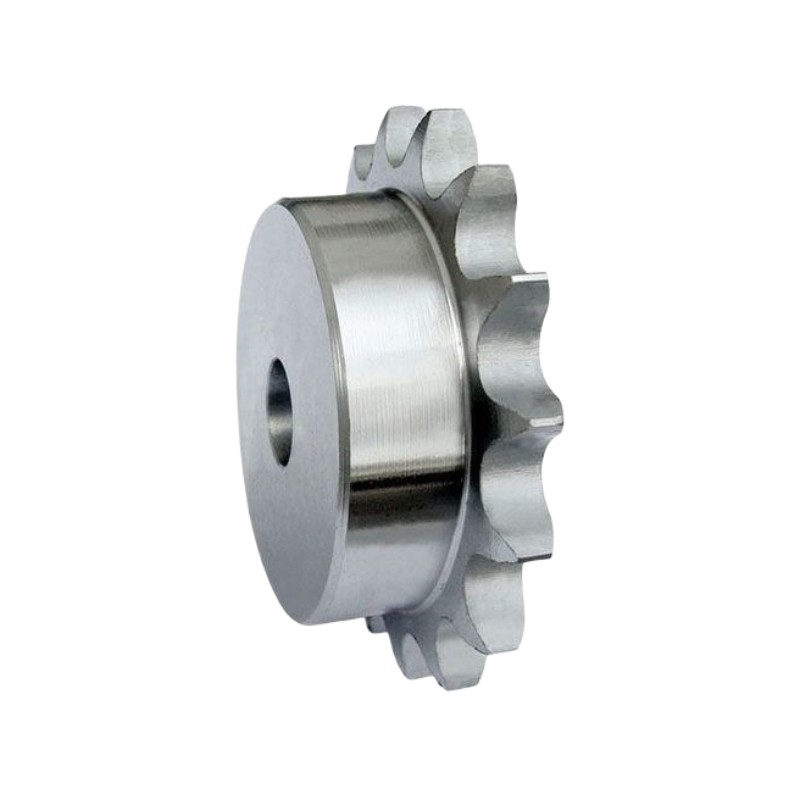
Nitrurare
Proces:
La nitrurare, pinionul este încălzit la 500 de grade -550 grade într-un mediu bogat în azot, determinând difuzarea azotului în suprafață. Acest proces nu necesită tratament termic suplimentar.
Scop:
Rezultă o suprafață dură, rezistentă la uzură, cu modificări dimensionale minime, potrivită pentru componente de precizie.
Aplicatii:
Folosit pentru pinioane fabricate din oțeluri de nitrurare, în special cele care conțin crom, cupru și plumb.
Întărire prin inducție
Proces:
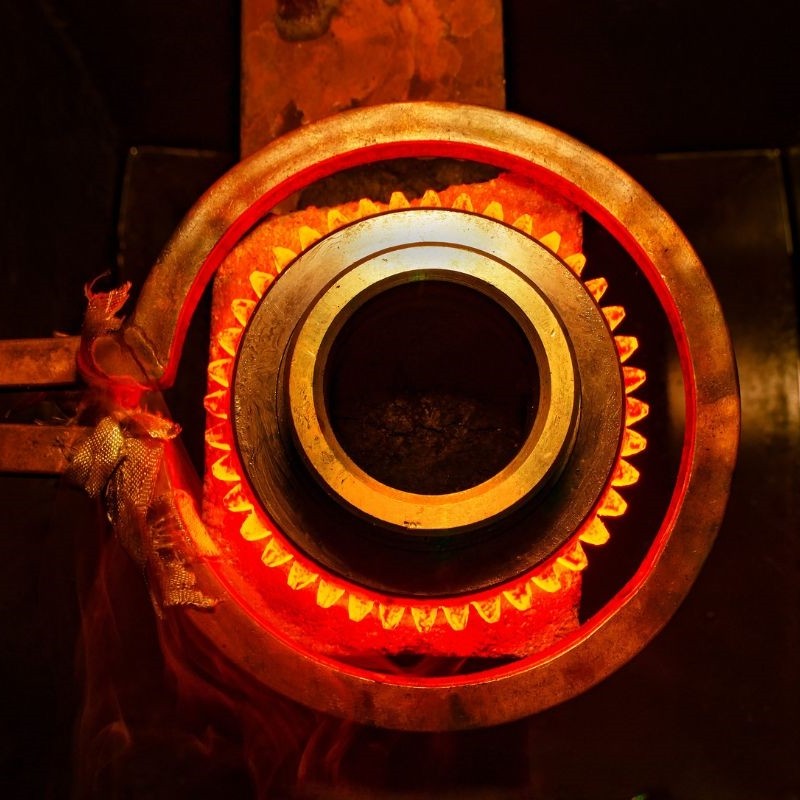
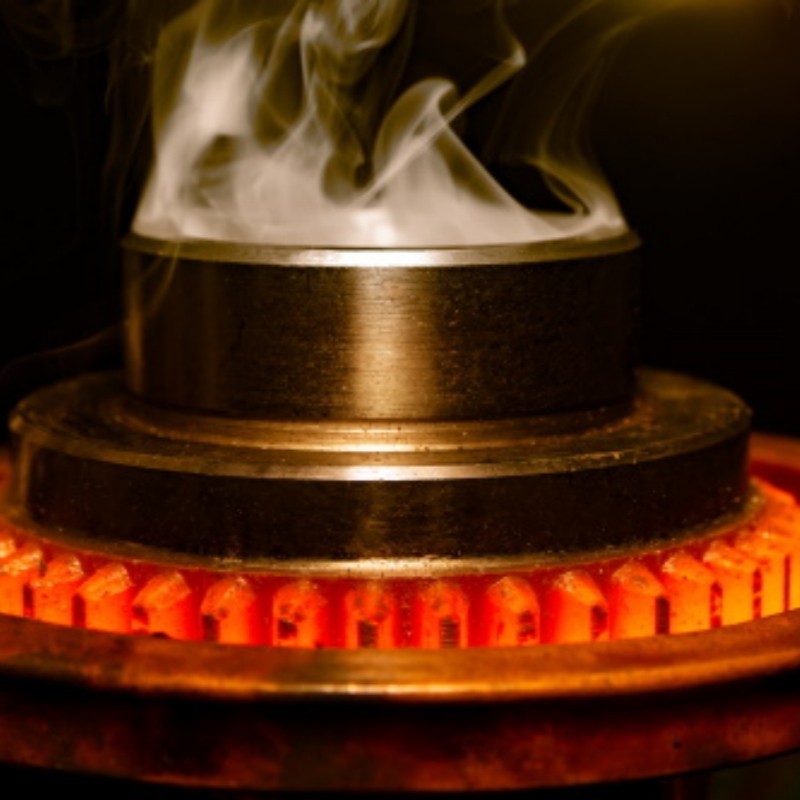
Zone specifice ale pinionului sunt încălzite prin inducție electromagnetică și apoi răcite rapid.
Scop:
Acest tratament localizat crește duritatea și rezistența la uzură în zonele vizate, optimizând performanța pinionului în regiunile cu uzură ridicată.
Aplicatii:
Eficient pentru piesele care suferă stres concentrat și uzură, cum ar fi dinții pinionului.
Metode de tratare a suprafeței cu pinion industrial
Proces:
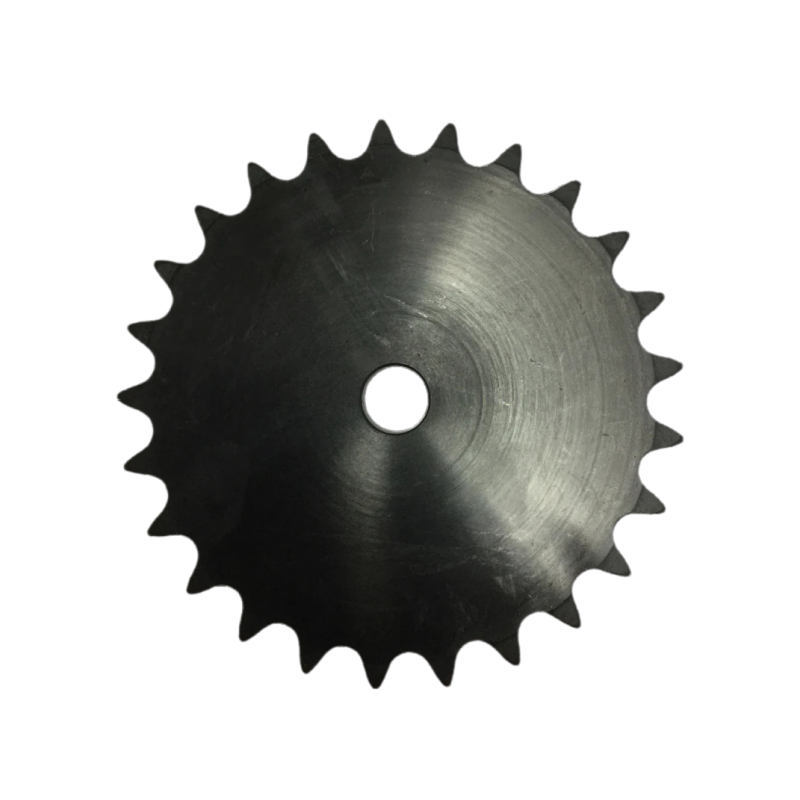
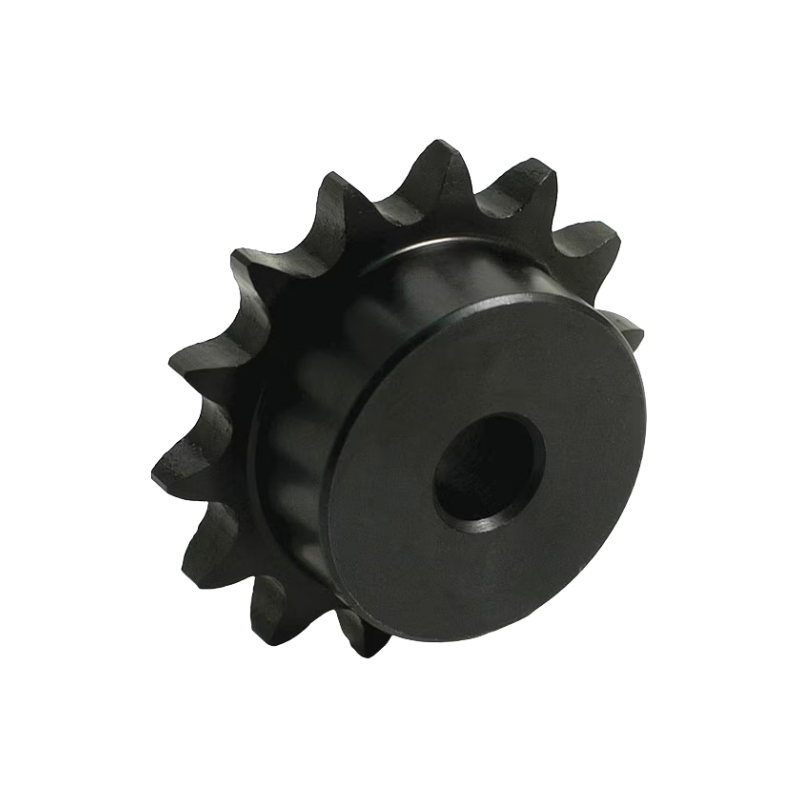
Acoperirea cu oxid negru implică o reacție chimică într-o soluție alcalină care formează un strat protector de magnetită neagră pe suprafața pinionului.
Scop:
Acest strat oferă rezistență la coroziune și un finisaj estetic fără a modifica semnificativ dimensiunile.
Aplicatii:
Potrivit pentru componentele care au nevoie de un strat de suprafață subțire, durabil și care nu se decojește.


